微信咨询
全国客服:0755-2904 1235
微信咨询
全国客服:0755-2904 1235
2026-10-28
手板模型可以直接量产吗?很多新品研发的客户都会有这样的疑问:手板做出来装配顺畅、功能正常,外观效果也满意,是不是就可以直接拿去量产了?答案是:常规情况下手板模型不能直接量产,它只是研发验证原型,和量产件有着本质区别,只有极少数小众定制场景可以少量交付,不能当成标准化量产方案。
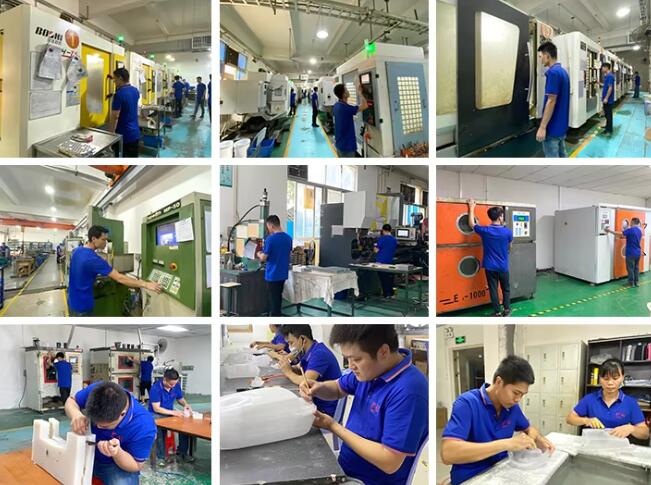
手板主流加工方式是 CNC 切削、3D 打印、硅胶复模,属于单件或者小批量离散加工,核心目标是快速把图纸变成实物,验证外观、装配、基础功能。而量产依靠注塑、压铸、冲压等模具成型工艺,依靠模具重复复制零件,追求大批量一致性、稳定的材料性能和更低的单件成本,二者的成型逻辑不一样。
CNC 手板是从整块原材料上切削成型,3D 打印是逐层堆积成型,加工时不需要考虑拔模斜度、缩水率、浇口位置、顶针痕迹这些模具生产要素。很多在手板上可以实现的尖角、深筋、超薄结构,放到注塑模具里根本无法脱模,或者成型后严重缩水、变形。哪怕选用同牌号材料,3D 打印层纹、CNC 打磨粘接痕迹,也和注塑一体成型的零件质感、强度不一样。
首先是尺寸公差。手板的公差一般在 ±0.1~0.2mm,部分 3D 打印件公差会更大;而消费电子、医疗、机器人等产品量产件往往要求 ±0.05mm 甚至更高,对整套产品的装配间隙、密封要求严苛。手板是师傅单件打磨修整出来的,每一件尺寸都会有差异,大批量生产很难保证互换性,容易出现有的零件装得上、有的装不上的情况。
其次是材料性能。不少 3D 打印光敏树脂手板偏脆,抗老化、耐温、抗冲击性能弱;CNC 加工的板材原料,内部应力状态和注塑熔融冷却成型的工程塑料不一样。手板样机短期通电测试没问题,长时间老化、高低温、震动测试下,很容易开裂、变形,无法满足终端产品的使用寿命要求。
另外是表面工艺。手板的喷油、丝印、电镀大多是单件手工处理,良品率不稳定;量产表面处理是标准化流水线工艺,要满足附着力、耐磨、环保检测等一系列认证,手板的表面工艺方案通常无法直接平移到量产产线。
当然也不是绝对不能用。如果是艺术摆件、展示展品、少量定制样机、科研实验样机、展会样品,订单只有几件、几十件,不做长期耐用要求,不需要批量复制,这时 CNC 或者复模手板可以直接作为成品交付给客户。但这属于小批量样品交付,并不是工业意义上的量产,一旦订单扩大到几百上千件,继续用手板工艺,成本会急剧飙升,交付周期完全跟不上,质量风险也会成倍增加。
标准路径是:先做手板,完成外观评审、结构干涉检查、基础功能测试,把设计缺陷、结构不合理的地方提前修改完毕;如果需要几十到一两百件试销、内测,可以采用硅胶复模或者简易快速模做过渡小批量;全部测试合格、设计冻结之后,再开发量产钢模,进入正式注塑量产环节。这样可以规避盲目开模带来几万、几十万的改模甚至废模损失,是研发行业公认的稳妥方案。
从图纸到手板,再到小批量试产、大批量量产,是循序渐进的过程,手板最大的价值,就是提前帮企业踩坑,降低量产风险。如果您正在新品研发,需要手板打样验证,或者从手板过渡到小批量复模、快速模具方案,可以选择凯尔沃手板厂。凯尔沃具备 CNC 加工、3D 打印、硅胶复模一站式加工能力,工程师在手板阶段就会同步评估可量产性,提前指出拔模、壁厚、结构成型隐患,给客户提供从原型打样到小批量试产的完整解决方案,助力新品平稳落地。
0755-2904 1235
