微信咨询
全国客服:0755-2904 1235
微信咨询
全国客服:0755-2904 1235
2026-09-08
手板模型常见缺陷有哪些?如何避免缩水、变形?在手板加工中,缩水、变形是最常遇到的两大问题,除此之外还有气泡、披锋、熔接痕、应力开裂、表面划痕等缺陷,会直接影响装配测试与外观评审。不同工艺(CNC、3D 打印、硅胶复模)产生缺陷的原因各不相同,提前做好 DFM 评估与工艺管控,能够大幅降低不良率,保障样机品质。
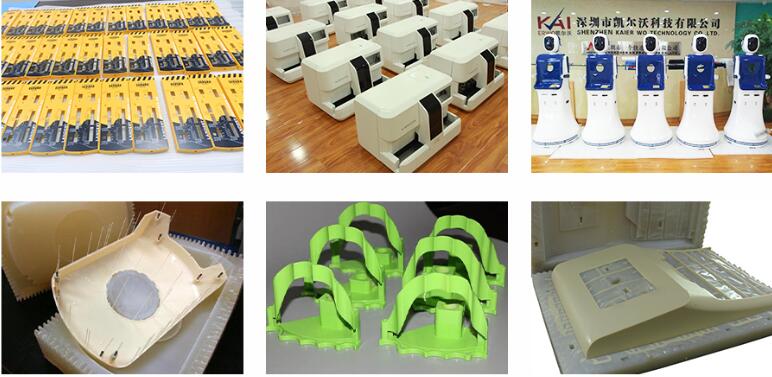
手板模型常见缺陷主要包含以下几类。缩水多表现为产品表面凹陷,集中在 BOSS 柱、加强筋背面、局部厚壁位置,复模件、厚塑胶 CNC 件最容易出现;变形翘曲是指壳体弯曲、平面拱起、合模缝隙不均,根源在于材料内应力、冷却 / 固化速度不一致;气泡常见于硅胶复模与 3D 打印件,是搅拌、灌注时气体未充分脱泡残留导致;披锋毛刺多为 CNC 切削、复模分型位置产生;熔接痕一般出现在 3D 打印拼接或复模多浇口交汇位置,降低零件强度;应力开裂多见于 PC、亚克力等材料,加工后应力缓慢释放,一段时间后出现细纹开裂。
缩水的核心成因是材料固化或冷却过程体积收缩,厚壁区域收缩量大于薄壁区域,表面被向内拉扯形成凹痕。想要避免缩水,首先在设计阶段优化结构,尽量保证壁厚均匀,筋位厚度不超过主体壁厚 60%,厚壁位置做掏空处理,减少局部积料。硅胶复模工艺要选用低收缩 PU 树脂,严格做好真空脱泡,控制灌注、固化温度,按照材料特性预留收缩补偿量。CNC 加工厚塑胶件时,原料提前烘干,减少材料内部水汽,厚结构适当调整加工方式,必要时局部补强。
变形大多来自材料内部残余应力。CNC 加工 PC、尼龙、亚克力等易变形塑胶件,采用粗加工后静置去应力,再精加工的方式;加工完成后进行退火处理,缓慢释放内应力,防止后期放置过程慢慢翘曲。薄壁大件加工时增加工艺支撑,加工完成后再去除支撑。硅胶复模件需要在恒温环境固化,脱模后不要立即使用,常温静置 24 小时,等待收缩稳定后再进行尺寸检测。3D 打印件则优化切片参数,控制成型环境温度,减少层间应力。
其他缺陷也需要配套管控:复模全程做好真空脱泡,消除内部气泡;CNC 选用适配刀具,合理控制切削转速,减少毛刺与划痕;产品转角增加圆角,避免应力集中开裂;透明件严控粉尘污染,保证抛光透光效果。
需要注意,手板缺陷预防需要设计、工艺、加工多环节配合。在项目前期开展 DFM 结构评审,提前识别厚壁、薄壁、应力集中等风险点,比后期返工修补更节省成本。
深圳凯尔沃科技专业承接 CNC、3D 打印、硅胶复模各类手板定制,加工前开展 DFM 分析,提前预判缩水、变形等风险,根据产品材质、结构选用对应工艺方案。配套三坐标尺寸检测,严格管控加工、固化、退火全流程,有效减少各类手板缺陷,为医疗、机器人、新能源企业提供稳定可靠的样机,降低研发打样的返工成本。
0755-2904 1235
