微信咨询
全国客服:0755-2904 1235
微信咨询
全国客服:0755-2904 1235
2026-09-22
机器人外壳手板怎么做无拼接缝隙?机器人外壳曲面复杂、外观要求高,展会样机、外观评审样机经常要求表面无拼接缝隙。拼接缝产生的根源,大多是三轴 CNC 加工受刀具角度限制,必须拆成多块零件单独加工后粘接组装。想要实现无拼接效果,主要分为一体成型源头方案和拆件后无痕修复方案两大类,根据产品尺寸、结构、预算灵活选择。
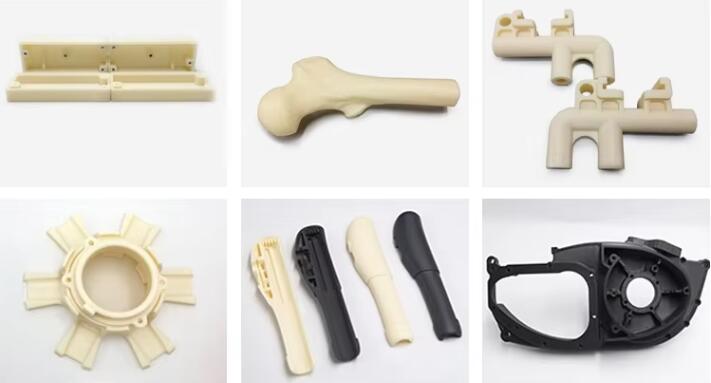
首选方案是五轴 CNC 一体加工,从根源消除拼接缝。五轴加工中心可一次装夹,刀具多角度联动切削,复杂弧形外壳无需拆件,完整整体加工成型,不存在粘接工序,自然不会产生拼接缝隙。编程时优化刀路,采用流线型光刀路径,减少接刀纹路,控制曲面公差在 ±0.02mm 以内,加工完成后仅做简单抛光即可获得连续顺滑曲面,适合尺寸适中、需要做功能装配测试的机器人外壳。缺点是超大尺寸外壳会受机床行程限制,加工成本相对更高。
第二种方案是SLA 光固化 3D 打印一体成型。不受刀具干涉限制,复杂曲面、镂空结构可以直接一次性打印,无需拆件拼接,出样速度快,适合概念样机、外观展示件。打印完成后去除支撑,逐级水磨打磨消除层纹,经过底漆、打磨、面漆多层喷涂,外壳表面连贯无拼缝。但大件外壳容易存在固化收缩,Z 轴方向有层纹,不适合高强度、耐久性能测试。
如果外壳尺寸过大,受设备限制只能拆件加工,就需要采用拆件无痕粘接工艺,把拼接缝做到视觉隐形。加工阶段,拆分位置优先选在非外观面、曲面转折隐蔽位置;拼接对接面精密铣削,保证贴合间隙控制在 0.05mm 以内。粘接前清理对接面粉尘油污,使用与母材匹配的专用胶水,工装夹具均匀压紧,控制溢胶量。胶水固化后,使用专用补土薄层多次填补缝隙,依次使用 320#、600#、1000#、1500# 砂纸逐级水磨,让补土区域和外壳曲面平滑过渡。底漆喷涂后再次检查,若还有细微痕迹继续修补打磨,最终面漆遮盖,实现肉眼看不到拼接缝。但这种无痕工艺仅能满足外观展示,拼接位置力学强度会低于一体件,不适合反复拆装、受力测试。
硅胶复模工艺也可以实现外壳整体无拼缝,先用 CNC 或 3D 打印制作一体式母模,再真空浇注 PU 树脂,直接得到完整外壳,单套模具可以产出多台外观一致、无拼接缝的机器人样机,适合需要十几套展会样机的场景。
选型建议:追求高精度、可做功能测试,优先五轴 CNC 一体加工;快速外观评审选 SLA 一体打印;大壳体预算有限,可拆件无痕处理;需要多台样机,选用硅胶复模一体成型。
深圳凯尔沃科技可一站式承接机器人外壳手板定制,配备五轴 CNC、SLA 光固化、真空复模全套工艺,根据外壳尺寸、曲面复杂度、测试需求推荐最优方案。从前期 DFM 结构评估、一体成型加工或无痕粘接处理,到打磨、喷漆、三坐标检测,严控曲面外观品质,打造无拼接缝隙的机器人样机,助力智能机器人企业产品外观评审与市场展示,缩短研发迭代周期。
0755-2904 1235
